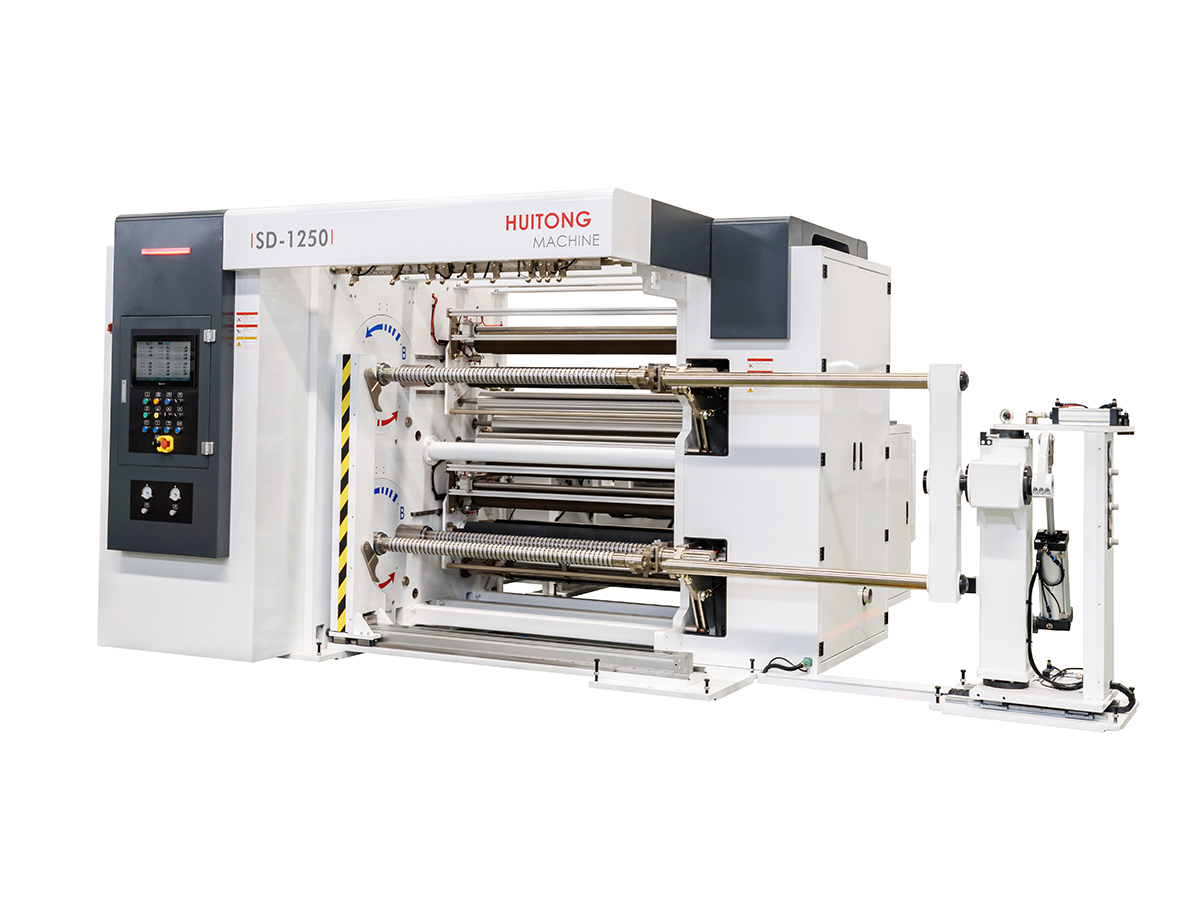
Sa flexible packaging production, dalawang failure mode ang nangingibabaw sa landscape ng hindi planadong downtime: napaaga na paghihiwalay ng seal at registration drift. Sa ibabaw, lumilitaw ang mga ito bilang mga natatanging mekanikal na pagkabigo. Sa totoo lang, magkapareho sila ng pundasyon—hindi sapat na kontrol sa tensyon, pag-unlad ng mekanikal na pagkasuot, at pag-anod ng parameter.
Ipinapakita ng data mula sa pagsusuri sa performance ng kagamitan na 60-70% ng mga hindi inaasahang pagsasara ng kagamitan sa mga flexible na linya ng packaging ay nagbabalik sa apat na nangingibabaw na pattern ng pagkabigo. Kabilang sa mga ito, ang sealing jaw wear, registration mark sensor misreading, at film tension drift ay sumasakop sa nangungunang tatlong posisyon. Ang bawat isa sa mga ugat na sanhi ay naiiba ngunit nagmumula sa parehong pangunahing kakulangan sa pagpapanatili: reaktibo na pag-aayos sa halip na pang-iwas na interbensyon.
Ang mga pagkabigo ng seal ay may mga agarang kahihinatnan—paglabas ng produkto, pagpapabalik ng customer, at mga parusa sa regulasyon. Parehong magastos ang mga error sa pagpaparehistro, na humahantong sa batch na pagtanggi, akumulasyon ng basura, at mga reklamo ng customer na sumisira sa reputasyon ng brand. Gayunpaman, ang dalawa ay ganap na maiiwasan sa pamamagitan ng nakabalangkas na disiplina sa pagpapanatili.
Ang artikulong ito ay naglalahad ng a nababaluktot na kagamitan sa packaging maintenance framework na idinisenyo upang tugunan ang parehong failure mode nang sabay-sabay, gamit ang isang tiered na diskarte: araw-araw na touchpoint, lingguhang pag-verify, at buwanang malalim na pagsisid. Malinaw ang layunin: makialam bago mabuo ang scrap, hindi pagkatapos.
Ang pinaka-maimpluwensyang window ng pagpapanatili ay ang isa na nangyayari sa bawat shift. Ang mga nakagawiang pagsusuring ito ay nagtatatag ng baseline na integridad ng pagpapatakbo na hindi maaaring mabawi ng mas kumplikadong mga pamamaraan kung napalampas. Ang isang 15-minutong pang-araw-araw na ritwal, na isinagawa nang may katumpakan at mahigpit na dokumentado, ay maaaring mabawasan ng 30-40% ang mga pagkabigo na nauugnay sa seal sa loob ng unang buwan.
Ang sealing jaw ay kumakatawan sa panghuling kritikal na interface sa pagitan ng kagamitan at produkto. Ang anumang kontaminasyon sa zone na ito ay direktang nakompromiso ang integridad ng seal sa pamamagitan ng hindi pantay na paglipat ng init at pamamahagi ng presyon.
Bakit Ito Mahalaga: Ang natitirang polimer sa mga ibabaw ng panga ay lumilikha ng isang thermal insulation layer. Nagiging sanhi ito ng "false sealing"—ang seal ay lumalabas na kumpleto sa paningin, ngunit ang tensile strength ay kulang sa detalye. Ang isang 2mm na deposito ng polymer residue ay maaaring mabawasan ang aktwal na presyon ng sealing ng 15-20%, na nagiging sanhi ng seal na mahina sa pagtagas sa ilalim ng normal na paghawak ng stress.
Ang katumpakan ng pagpaparehistro ay ganap na nakasalalay sa pagiging maaasahan ng sensor. Ang isang maling nabasa na signal ay kumakalat bilang sistematikong error sa buong batch.
Bakit Ito Mahalaga: Ang maling pagbabasa ng sensor ay kumakatawan sa pinaka-mapanlinlang na mode ng pagkabigo sa pagpaparehistro. Ang kagamitan ay normal na gumagana mula sa isang mekanikal na pananaw, ngunit ang control system ay tumatanggap ng maling data ng posisyon. Lumilikha ito ng systematic offset na naipon sa buong production run. Hindi tulad ng mga sporadic error, ang sensor drift ay gumagawa ng mga batch kung saan bawat solong produkto ay binabayaran ng parehong halaga —ginagawa ang error na hindi nakikita hanggang sa dumating ang mga reklamo ng customer.
Ang mekanikal na paglalakbay ng pelikula sa mga kagamitan ay dapat na walang mga hadlang, creases, at misalignment.
Ang mga lingguhang pamamaraan ay nagtatatag ng mga mabibilang na pamantayan at pinipigilan ang maliit na pag-anod mula sa pagiging sakuna na kabiguan. Ang mga pagsusuring ito ay nangangailangan ng mga instrumento sa katumpakan at mga nakadokumentong pamantayan sa pagtanggap.
Ang pagkakapareho ng presyon ng seal sa lapad ng panga ay mahalaga sa pare-parehong kalidad ng selyo. Ang paglihis ng paralelismo ay direktang nagdudulot ng differential pressure distribution.
Target na Detalye: Parallelism tolerance ng plus o minus na 0.05mm sa buong lapad ng mukha ng selyo.
Ang mahinang parallelism ay lumilikha ng "wedge" na pamamahagi ng presyon—sobrang compression sa isang panig, hindi sapat na presyon sa kabilang panig. Ang hindi sapat na bahagi ay magbubunga ng mga leaker sa ilalim ng stress testing.
Ang pag-igting ng pelikula ay ang upstream na variable na nakakaimpluwensya sa kalidad ng selyo at pagpaparehistro nang sabay-sabay. Kahit na ang katamtamang paglihis ng tensyon ay umuusad sa mga pagkabigo sa ibaba ng agos.
Mga Pangunahing Parameter:
Ipinapakita ng data ng pananaliksik na ang 2-Newton tension deviation ay makakapagdulot ng 3% scrap rate sa bilis ng linya na 110 metro kada minuto—na nagsasalin sa humigit-kumulang 1,800 na may sira na mga pakete kada oras sa karaniwang dami ng produksyon.
Ang lingguhang pagsusuri sa pagpaparehistro ay nagtatatag kung ang control system ay nagpapanatili ng katumpakan o unti-unting naaanod.
Kritikal na punto: ang mga mekanismo ng awtomatikong pagtanggi mismo ay maaaring mabigo. Ang isang maling naka-align na reject na braso ay maglalabas ng magandang produkto o mabibigo na mag-eject ng may sira na produkto. Lumilikha ito ng "tahimik na pagkawala ng scrap"—ang mga tinanggihang produkto ay lumalabas sa linya ngunit hindi kailanman lumalabas sa mga talaan ng scrap dahil hindi gumana nang maayos ang mekanismo ng pagtanggi. Kumpirmahin ang pagtanggi sa pagkakahanay ng braso linggu-linggo.
Ang mga buwanang pamamaraan ay tumutugon sa mas malalim na pisika na namamahala sa selyo at pagganap ng pagpaparehistro. Ang mga interbensyon na ito ay nangangailangan ng teknikal na kaalaman at mga tool sa pagsukat ng katumpakan.
Ang kalidad ng seal ay kritikal na nakasalalay sa pare-parehong pamamahagi ng temperatura sa buong lapad ng panga. Ang mga gradient ng temperatura ay lumilikha ng variable na lakas ng selyo.
Pamamaraan:
Kritikal na Data: Ang temperatura ng sealing jaw na tumatakbo sa 8 degrees Celsius sa ibaba ng detalye ay gumagawa ng mga garantisadong leaker. Hindi ito marginal na parameter kung saan nagtatagumpay ang "close enough". Kahit na ang 3-4 degree deviation ay makabuluhang binabawasan ang lakas ng seal, at sa ilalim ng thermal cycling (karaniwan sa high-speed production), ito ay nagiging sakuna.
Bukod pa rito, i-calibrate ang PID temperature controller upang tumugon nang naaangkop sa mga pagbabago sa setpoint. Ang mabagal na pagtugon ay nagbibigay-daan sa pag-anod ng temperatura; ang sobrang agresibong tugon ay nagdudulot ng oscillation.
Ang katumpakan ng pagpaparehistro ay nakasalalay sa tumpak na interpretasyon ng sensor at tugon ng compensator. Ang pisikal na batayan ng error sa pagpaparehistro ay ang positional offset sa pagitan ng mga dating naka-print na marka at mga bagong inilapat na marka. Itinatama ito ng mga mekanismo ng kompensasyon sa pamamagitan ng pagsasaayos ng film strain sa pagitan ng mga istasyon ng pag-imprenta—napapahina ng positibong strain ang mga umiiral na marka, ang negatibong strain ay nagpapaunlad sa kanila. Ang lag o overshoot sa kabayaran ay lumilikha ng patuloy na alon ng pagpaparehistro.
Nakakaranas ng tuluy-tuloy na pagkasuot ang mga cutting at sealing blades. Ang mapurol o nasira na mga blades ay hindi maaaring gumanap ng kanilang layunin.
Kapag naganap ang mga pagkabigo sa kabila ng disiplina sa pagpapanatili, tinutukoy ng sistematikong pagsusuri ang ugat na sanhi at naaangkop na lunas.
Ang sumusunod na talahanayan ay nag-uugnay ng mga nakikitang sintomas ng pagkabigo ng selyo sa malamang na mga sanhi ng ugat at kaukulang mga interbensyon sa pagpapanatili:
| Sintomas | Malamang na Root Cause | Aksyon sa Pagpapanatili |
|---|---|---|
| Hindi pare-pareho ang lakas ng selyo sa lapad ng panga | Paglihis ng parallelism ng panga | Feeler gauge calibration ng mga ibabaw ng panga |
| Ang pagtagas ay puro sa mababang temperatura na zone | Kabiguan ng localized heating element | Multi-point thermocouple temperature mapping |
| Ang seal ay nagpapakita ng mga depektong tulad ng pinhole | Dayuhang particle entrainment sa seal zone | Suriin ang sistema ng feed ng produkto at i-seal ang kalinisan ng panga |
| Ang gilid ng seal ay nagpapakita ng paghila o pagpunit ng hibla | Sobra ang temperatura o presyon ng sealing | Bawasan ang mga parameter ng T-V-P nang unti-unti at muling subukan |
| Sintomas | Malamang na Root Cause | Aksyon sa Pagpapanatili |
|---|---|---|
| Pana-panahong umiikot ang mga error sa pagpaparehistro | Guide roller eccentricity o bearing wear | Sukatin ang runout ng roller; palitan kung lumampas sa tolerance |
| Ang laki ng error ay nauugnay sa bilis ng linya | Lag ng kontrol sa feedback ng tensyon | I-calibrate ang tugon ng closed-loop tension system |
| Isang kulay ang pare-parehong na-offset | Encoder o sensor misalignment sa istasyong iyon | Malinis na sensor; i-verify ang kalidad at pagpoposisyon ng signal ng encoder |
| Ang pagpaparehistro ay naaanod pagkatapos ng pagbabago ng produkto | Hindi ganap na na-load o na-calibrate ang mga parameter ng recipe | I-verify ang katumpakan ng pagpapabalik ng recipe ng HMI; magpatakbo ng mga pinahabang test print |
Direktang isinasalin ang disiplina sa pagpapanatili sa pagganap sa pananalapi. Ang data mula sa maihahambing na mga pasilidad ng produksyon ay nagpapakita ng masusukat na epekto:
Ang halaga nito kagamitan sa pag-iimpake ang balangkas ng pagpapanatili ay wala sa mismong pagsusuri, ngunit sa pagpigil sa mga pagkabigo bago sila makabuo ng scrap. Ang mga pagkabigo ng seal at mga error sa pagpaparehistro ay nagbabahagi ng magkakapatong na mga sanhi ng ugat: tension instability, thermal inconsistency, at mechanical wear progression. Ang isang pinag-isang diskarte sa pagpapanatili ay tumutugon sa lahat ng tatlo nang sabay-sabay.
Magsimula sa pamamagitan ng pag-aampon ng checklist na ito kung ano-ano, pagsasagawa ng pang-araw-araw at lingguhang mga pamamaraan na may ganap na pare-pareho sa loob ng 30 araw. Idokumento ang bawat paghahanap. Pagkatapos ng 30 araw, suriin ang data at i-customize ang checklist para sa iyong partikular na modelo ng kagamitan, mga materyales sa pelikula, at kapaligiran ng produksyon. Isaayos ang mga agwat ng inspeksyon at mga limitasyon ng parameter batay sa sarili mong baseline at mga pattern ng pagkasira.
Magtalaga ng malinaw na pagmamay-ari: magtalaga ng isang shift lead na responsable para sa pang-araw-araw na kalidad ng pagpapanatili, isang superbisor para sa lingguhang pag-audit. Gumawa ng iskedyul ng pag-ikot para sa buwanang malalim na maintenance na kinasasangkutan ng iyong pinaka-karanasang technician. Magdaos ng maikling lingguhang pagpupulong sa pagsusuri upang talakayin ang mga natuklasan sa pagpapanatili at mga umuusbong na isyu.
Pinakamahalaga, ituring ito bilang pag-iwas, hindi reaksyon . Ang layunin ay makialam bago magawa ang scrap, hindi pagkatapos magpakita ng kabiguan. Kapag ang pagpapanatili ay naging karaniwang pamamaraan ng pagpapatakbo sa halip na pang-emerhensiyang paglaban sa sunog, ang pagiging maaasahan ng kagamitan at kalidad ng produkto ay nakakamit ng mga antas na tila hindi malamang sa mga operasyong nabuhay nang may talamak na pagkabigo.
Ang mga sealing jaws ay dapat linisin pagkatapos ng bawat production run o hindi bababa sa bawat 4 na oras kung patuloy na tumatakbo ang parehong produkto. Ang agwat ng paglilinis ay depende sa uri ng materyal—ang mga pelikulang naka-adhesive ay nangangailangan ng mas madalas na paglilinis kaysa sa mga hindi nakadikit na pelikula. Subaybayan ang hitsura ng panga araw-araw; kung nakikita ang residue buildup, dagdagan ang dalas ng paglilinis anuman ang nakaiskedyul na mga agwat. Huwag pahintulutan ang higit sa isang manipis na polymer film na makaipon, dahil direktang binabawasan nito ang pagiging epektibo ng sealing.
Ang panganib ng pagtagas ng seal ay tumataas nang malaki kapag ang temperatura ng panga ay bumaba ng 3-4 degrees Celsius sa ibaba ng detalye. Sa mga deviation na 8 degrees Celsius o higit pa, nagiging hindi katanggap-tanggap ang mga rate ng leaker. Ang katatagan ng temperatura ay mas mahalaga kaysa sa ganap na katumpakan—ang isang panga na patuloy na tumatakbo sa 5 degrees sa ibaba ng setpoint ay magbubunga pa rin ng mga katanggap-tanggap na seal kung ito ay mananatiling stable, samantalang ang isang jaw oscillating plus o minus 3 degrees sa paligid ng setpoint ay lilikha ng variable na lakas ng seal at mas mataas na mga rate ng depekto. Mamuhunan sa kontrol ng kalidad ng temperatura upang mapanatili ang katatagan sa loob ng plus o minus 2 degrees Celsius.
Ang komprehensibong buwanang pagpapanatili ay karaniwang nangangailangan ng 2-3 oras, kung ipagpalagay na ang lahat ng kagamitan ay maayos na nakasara at magagamit ang mga tool. Kasama sa oras na ito ang pagkakalibrate ng thermal system, pag-verify ng sistema ng pagpaparehistro, inspeksyon ng talim, at dokumentasyon. Ang pagkalat ng mga pamamaraan sa dalawang session (isa para sa thermal, isa para sa mga sistema ng pagpaparehistro) ay maaaring mabawasan ang pagkagambala sa pag-iiskedyul ng produksyon. Huwag kailanman subukan ang buwanang pagpapanatili habang tumatakbo ang kagamitan o mainit sa pagpindot.
Ihinto kaagad ang produksyon at isagawa ang diagnostic pathway ng error sa pagpaparehistro (sumangguni sa talahanayan ng diagnostic). Kadalasan, ang isyu ay bakas sa kontaminasyon ng sensor o film tension deviation. Magsimula sa pamamagitan ng paglilinis ng mga optical sensor at pag-verify ng pag-igting ng pelikula. Kung magpapatuloy ang error, suriin ang kalidad ng signal ng encoder at tugon ng compensator. Huwag ipagpatuloy ang produksyon hanggang ang error ay patuloy na mababa sa 0.5mm sa isang 10-bag na sample ng pagsubok. Ang pagpapatakbo ng produksyon na may nakikitang error sa pagpaparehistro ay nagpaparami lamang ng scrap at naantala ang root cause correction.
Hindi. Iba't ibang materyales ang nagpapababa ng kagamitan sa iba't ibang rate. Halimbawa, ang mga pelikulang may pandikit na pandikit, ay nangangailangan ng mas madalas na paglilinis ng panga kaysa sa mga pelikulang hindi nakadikit dahil mabilis na naiipon ang nalalabi ng pandikit. Ang mga mas makapal na pelikula ay nagbibigay-diin sa mga sistema ng pag-igting sa ibang paraan kaysa sa mga manipis na pelikula. Kumonsulta sa teknikal na dokumentasyon ng iyong supplier ng pelikula para sa anumang gabay na partikular sa kagamitan, at subaybayan ang iyong sariling data ng pagganap upang ma-optimize ang mga agwat. Ang iskedyul ng pagpapanatili na ibinigay dito ay kumakatawan sa pamantayan ng industriya na mga panimulang punto; ang iyong kagamitan at materyales ay maaaring maggarantiya ng mga pagsasaayos batay sa lokal na karanasan.
Tratuhin ang kagamitan bilang hindi kilalang baseline. Magsagawa ng kumpletong pang-araw-araw na ikot ng pagpapanatili, na nagdodokumento sa bawat paghahanap. Kunan at sukatin ang lahat ng pangunahing bahagi: parallelism ng panga, kapal ng blade, thermal profile, mga signal ng encoder. Itinatag nito ang iyong panimulang punto. Pagkatapos ay ipatupad ang lingguhan at buwanang mga pamamaraan nang mahigpit. Sa loob ng 30-60 araw, matutukoy mo kung aling mga bahagi ang malusog at nangangailangan ng agarang atensyon. Unahin ang pagwawasto sa mga pinaka kritikal na depekto (thermal inconsistency, sensor contamination, blade wear) bago ipatupad ang buong preventive maintenance. Ang iyong baseline na dokumentasyon ay nagiging sanggunian para sa pagsukat ng pagpapabuti.

Makipag-ugnayan sa Amin
Mga Inirerekomendang Produkto
Magkapit-kamay kay Huitong
I-customize ang Iyong Flexible Packaging Equipment Solution
Magtanong ngayon
Mga produkto
makipag-ugnayan sa amin

Telepono: +86-0510-86328508
+86-0510-86324508
Mandurumog: +86-13914908980
I-email: [email protected]
Tirahan: 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu Province, China